
Mengapa Paip dan Tiub Aluminium Tidak Lurus
Jika anda mengendalikan tiub aluminium cukup lama, anda akan melihatnya: bahagian itu kelihatan lurus di rak, tetapi sebaik sahaja anda menggeleknya di atas meja rata atau meletakkannya ke dalam lekapan, satu hujung terangkat atau jurang terbuka. Masalah kelurusan paip dan tiub aluminium biasanya tidak rawak. Selalunya ada sebab khusus, dan jika anda tidak menemuinya, anda akan terus membetulkan kecacatan yang sama selepas ia berlaku.
Perkara pertama yang saya periksa ialah sejarah bahan. Aluminium mempunyai modulus jauh lebih rendah daripada keluli, jadi ia melendut lebih banyak di bawah beban yang sama. Tetapi isu yang lebih besar biasanya ialah tegasan dalaman. Semasa penyemperitan, bahagian luar profil boleh menyejuk lebih cepat daripada bahagian dalam, yang mengunci tegasan. Rawatan haba larutan dan pelindapkejutan menambah lagi. Kemudian anda memotong tiub dan melepaskan tegasan itu, dan bahagian yang diukur lurus sebelum ini kini melengkung.
- Penyemperitan dan penarikan: penyejukan tidak sekata selepas profil keluar dari acuan.
- Rawatan haba dan pelindapkejutan: kecerunan terma mencipta tegasan sisa.
- Pemotongan dan pemesinan: penggergajian melepaskan tegasan terkunci dan boleh menyebabkan bahagian itu tidak sejajar.
- Pengendalian dan penyimpanan: menyokong tiub panjang hanya pada hujung, menyusun terlalu tinggi, atau mengetatkan tali terlalu kuat.
- Geometri dinding nipis: nisbah diameter kepada dinding yang tinggi menjadikan tiub mudah melentur.
- Pengimpalan, pembentukan hujung, atau operasi pembengkokan: haba dan pembentukan setempat boleh meninggalkan lengkok kekal.
Tiub yang lurus sebelum potongan miter mungkin melenting keluar 1 mm atau lebih selepas dipotong. Saya paling kerap melihat ini pada tiub 6061-T6 dinding nipis, tetapi ia boleh berlaku pada 6063, 2024, dan 7075 juga.
Cara Mengesahkan Kecacatan Kelurusan
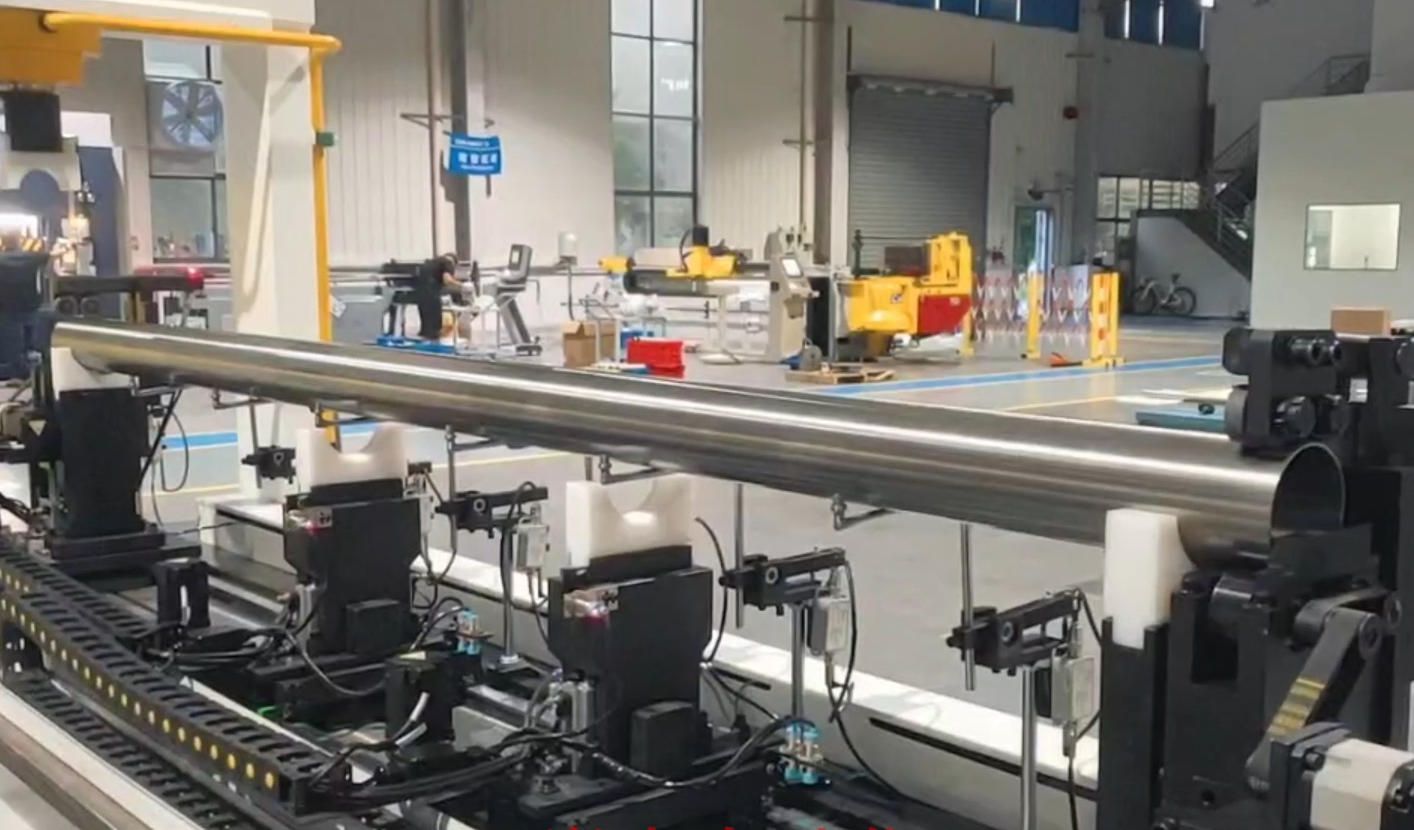
Sebelum anda meluruskan apa-apa, sahkan kecacatan dengan kaedah yang boleh diulang. Memandang tiub secara kasar terhadap dinding atau lantai tidak boleh dipercayai, terutamanya untuk bahagian panjang. Anda memerlukan persediaan yang menunjukkan sisihan, arah, dan sama ada bengkok itu dalam satu satah atau dalam berbilang satah.
Berikut ialah kaedah yang berkesan di bengkel kerja. Sokong tiub berhampiran kedua-dua hujung pada blok V atau penggelek, pada jarak yang sama dari setiap hujung setiap kali. Putar tiub perlahan-lahan. Jika bahagian tengah atau hujung bergoyang, pasang penunjuk dail pada beberapa titik sepanjang panjang dan catat bacaan penunjuk jumlah (TIR). Sisihan kelurusan adalah kira-kira separuh TIR untuk lengkok mudah. Untuk bengkok berbilang satah, ambil bacaan pada 0, 90, 180, dan 270 darjah pada setiap titik.
Untuk pemeriksaan pantas, pembaris lurus dan tolok rasa pada bahagian tinggi akan mengesan lengkok kasar, tetapi ia tidak akan memberitahu anda jika ada pintalan atau bengkok S. Jika anda memerlukan data yang lebih tepat, gunakan garis laser atau pembanding optik. Laser berguna kerana anda boleh melihat di mana lengkok bermula dan berakhir, yang membantu anda memutuskan di mana perlu ditekan.
Apabila kelurusan ialah dimensi kritikal, jangan hanya berkata bahagian itu cukup lurus. Letakkan nombor padanya. Tiub aluminium tarik komersial selalunya dipegang pada sekitar 0.5 mm per 500 mm, tetapi lekapan pengimpalan mungkin memerlukan 0.1 mm sepanjang 1 m. Jika anda memeriksa untuk pengeluaran berulang, catat TIR pada stesen tetap, mungkin setiap 300 mm pada bahagian panjang, dan simpan data itu dalam sistem MES atau SPC. Trend itu akan memberitahu anda sama ada masalah datang daripada bahan masuk atau daripada sesuatu dalam proses anda sendiri.
Kaedah Pembetulan Praktikal
Setelah anda mengetahui lokasi dan arah bengkok, anda boleh memilih kaedah pembetulan. Yang betul bergantung pada ketebalan dinding, temper, toleransi, dan berapa banyak keping yang perlu dibaiki.
Pelurusan tekan manual
Untuk tiub dinding tebal atau toleransi longgar, tekan arbor manual atau tekan hidraulik boleh digunakan. Sokong tiub pada dua titik, letakkan sentuhan berpad pada titik tinggi, dan tekan sedikit demi sedikit. Putar dan periksa semula selepas setiap tekanan. Gunakan pad aluminium, plastik, atau uretana kerana aluminium lembut dan mudah ditandakan. Jika dinding nipis, mandrel dalaman mungkin diperlukan untuk mengelakkan tiub daripada runtuh. Kelemahannya ialah proses ini perlahan, bergantung pada operator, dan tekanan berulang boleh mencipta tanda permukaan kecil jika pad bergeser.
Pelurusan gelek
Pelurusan gelek berfungsi pada tiub dan paip bulat panjang. Tiub melalui penggelek berganjak yang melenturkannya secara bergilir dalam arah bertentangan sehingga keluar lurus. Ia lebih cepat daripada tekanan manual, tetapi pada aluminium anda perlu memantau tekanan penggelek. Tekanan terlalu tinggi boleh mengubah diameter atau meninggalkan tanda berpilin. Penggelek digilap dan pelinciran yang betul membantu, tetapi saya akan berhati-hati pada bahagian teranod atau dinding sangat nipis.
Pelurusan hidraulik automatik untuk pengeluaran berulang
Jika anda menghasilkan keluarga paip atau tiub aluminium yang sama minggu demi minggu, di sinilah saya akan berundur dan melihat peralatan automatik. Selepas anda mengesahkan parameter bahan kerja dan toleransi kelurusan, nilai peralatan pelurusan hidraulik Shangda. Proses ini menggunakan pelurusan tekanan titik, jadi bahagian disokong dan ditekan pada titik yang dikira daripada diketuk atau dipaksa melalui penggelek tetap. Hasilnya tiada calar dan tiada lekukan, yang sangat penting untuk aluminium.
Ketepatan pelurusan boleh mencapai 0.01 mm, dan sistem biasanya berjalan 3 hingga 5 kali lebih cepat daripada operasi manual. Ia menggunakan pemeriksaan ketepatan tinggi berbilang titik, jadi mesin mengukur, memutuskan, dan membetulkan dalam satu langkah. Fungsi pembelajaran kendiri AI membolehkannya menyesuaikan diri dengan lentingan bahan dari semasa ke semasa, dan pemantauan masa nyata boleh disambungkan ke MES anda. Untuk kerja berulang, seorang operator boleh menguruskan berbilang mesin, dan sel boleh berjalan tanpa pengawasan 24/7. Jika pasukan anda menghabiskan berjam-jam meluruskan tiub yang sama secara manual, tenaga kerja itu cepat terkumpul.
| Faktor | Tekan manual | Pelurusan hidraulik Shangda |
|---|---|---|
| Keserasian terbaik | Kerja sekali sahaja, dinding tebal, toleransi longgar | Pengeluaran berulang selepas parameter dan toleransi disahkan |
| Ketepatan pelurusan | Bergantung pada operator | Sehingga 0.01 mm |
| Kelajuan | Perlahan, berbilang lelaran | 3 hingga 5 kali kecekapan manual |
| Kualiti permukaan | Risiko tanda | Tekanan titik, tiada calar atau lekukan |
| Penjejakan data | Catatan manual atau tiada | Sambungan MES masa nyata |
| Tenaga kerja | Seorang operator setiap bahagian | Seorang operator untuk berbilang mesin; tanpa pengawasan 24/7 boleh dilakukan |
Bila Tidak Perlu Dibetulkan
Pelurusan bukan selalu tindakan yang betul. Jika tiub retak, tersekot, atau runtuh, menekannya lagi biasanya menjadikan keadaan lebih buruk. Retak mungkin sukar dilihat pada aluminium, jadi jika anda mengesyaki keretakan mikro, terutamanya selepas pembengkokan atau pelurusan sebelumnya, lakukan pemeriksaan penembus pewarna dahulu. Jika anda menemuinya, buang atau potong bahagian itu.
- Tiub retak atau retak mikro: pelurusan boleh menyebarkan retakan.
- Dinding tersekot atau runtuh: ubah bentuk plastik setempat telah merosakkan keratan rentas.
- Komponen kritikal keletihan: pelurusan berulang boleh mengurangkan hayat baki. Jika sesuatu bahagian telah dibengkokkan melebihi had alah berulang kali, gantikannya.
- Tiub dinding sangat nipis: jika nisbah diameter kepada dinding tinggi, menekan boleh mencipta titik rendah baharu. Contohnya, tiub OD 30 mm dengan dinding bawah 1 mm memerlukan sokongan yang berhati-hati.
- Bahagian siap: pelurusan selepas anodizing atau salutan akan meretakkan kemasan. Lakukan pembetulan sebelum rawatan permukaan.
- Temper tidak diketahui atau sejarah bahan tidak pasti: tanpa mengetahui temper, anda berisiko mengubah sifat mekanikal.
- Toleransi terlalu ketat untuk bahan: sesetengah tiub aluminium akan melenting cukup sehingga mengejar 0.05 mm sepanjang 2 m secara manual adalah tidak realistik. Betulkan proses huluan sebaliknya.
Apabila kos tenaga kerja dan bahagian yang ditolak lebih tinggi daripada penggantian, jangan membenarkan pembetulan hanya kerana tekan itu tersedia.
Pokoknya: Padankan Pembaikan dengan Bahagian
Isu kelurusan tiub aluminium boleh diselesaikan jika anda menanganinya mengikut urutan: kenal pasti punca akar, sahkan dengan ukuran yang boleh diulang, pilih kaedah pembetulan yang sepadan dengan bahan dan toleransi, dan tahu bila perlu berhenti. Kerja tekan manual sesuai untuk pembaikan sekali sahaja atau kelompok kecil. Tetapi jika anda berulang kali meluruskan nombor bahagian yang sama, masa tenaga kerja dan pengukuran terkumpul, dan itu biasanya tanda untuk melihat automasi.
Peralatan pelurusan hidraulik Shangda wajar dinilai selepas anda mengesahkan parameter bahan kerja dan toleransi kelurusan anda. Hantar kepada kami lukisan bahagian, bahan, ketebalan dinding, panjang, dan spesifikasi kelurusan yang anda perlukan. Kami boleh membantu anda memetakan sama ada pelurusan tekanan titik automatik sesuai. Hubungi kami dengan data bahagian anda.