
Mengapa “runout aci prop yang boleh diterima” lebih rumit daripada yang disangka
Seorang pemeriksa mengatakan aci itu baik pada 0.20 mm. Seorang lagi menolak bahagian yang sama pada 0.25 mm. Biasanya masalahnya bukan pada angka itu. Masalahnya ialah mereka mengukur perkara yang berbeza. “Runout” sering digunakan sebagai istilah yang merangkumi semua untuk kelurusan, kebulatan, offset pusat dan goyangan muka. Pada aci prop, itu bukan kecacatan yang sama, dan semuanya tidak bertindak balas terhadap proses pembetulan yang sama.
Apabila kami terlibat dalam pelurusan aci prop, soalan pertama jarang “apakah runout-nya?” Ia “apakah yang sebenarnya kita lihat?” Perbezaan itulah yang menentukan sama ada bahagian itu boleh diterima, dimesin semula, atau dibetulkan melalui pelurusan hidraulik.
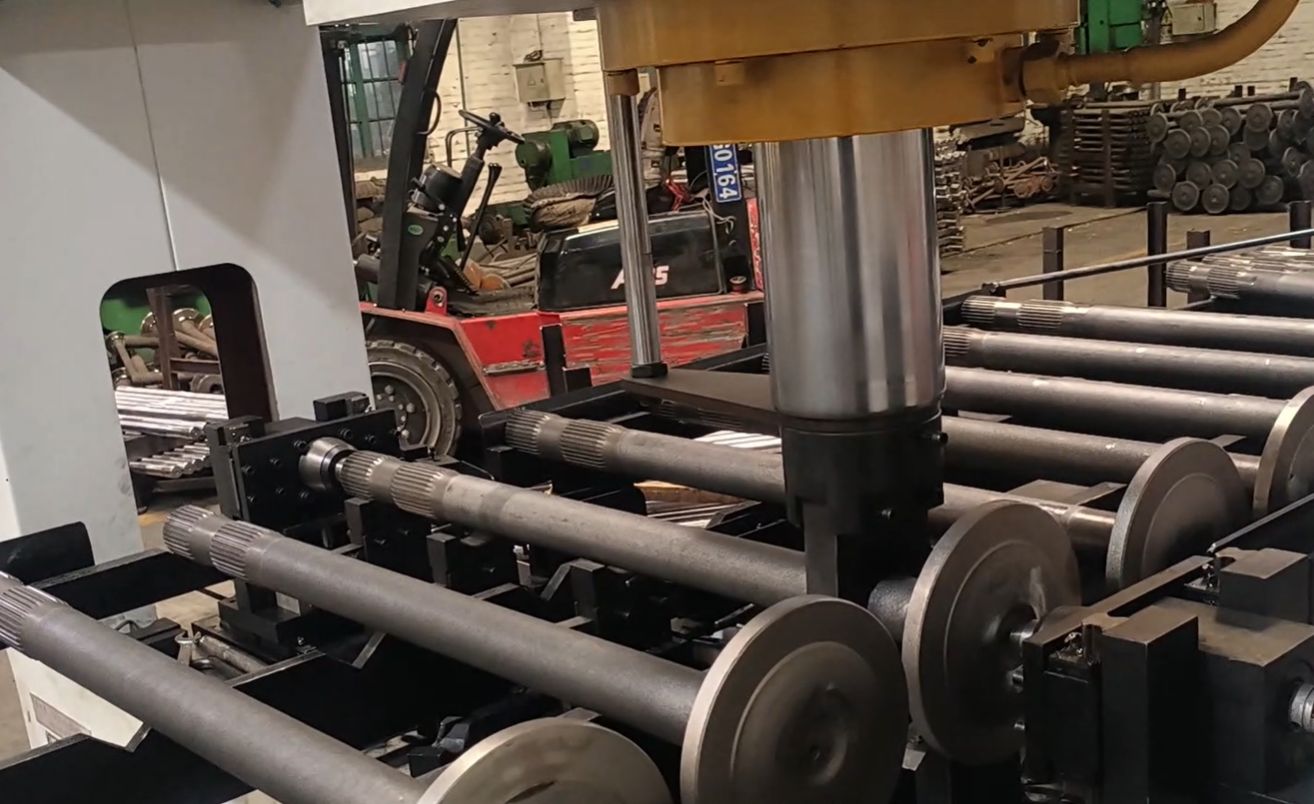
Lima kecacatan yang sering dikelirukan
Kelurusan, runout, keovalan, kesipian dan kerataan tidak boleh ditukar ganti. Jika anda menganggapnya sebagai perkara yang sama, anda akan menolak aci yang baik atau menerima aci yang buruk.
| Kecacatan | Apa yang sebenarnya dimaksudkan | Pemeriksaan biasa | Bolehkah pelurusan hidraulik membetulkannya? |
|---|---|---|---|
| Kelurusan | Sisihan paksi sepanjang keseluruhan panjang | Senter atau blok V, penunjuk sepanjang panjang | Ya, jika ia benar-benar bengkok |
| Runout | Pergerakan permukaan relatif kepada paksi datum semasa putaran | Sapuan penuh penunjuk dail | Hanya komponen pembengkokan |
| Keovalan | Tidak bulat pada keratan rentas | Mikrometer dua titik atau tiga titik | Tidak |
| Kesipian | Pusat satu ciri tersasar dari pusat datum | Corak runout atau pemeriksaan ketebalan dinding | Tidak, biasanya berkaitan pemesinan atau pemasangan |
| Kerataan | Variasi atau goyangan muka bebibir | Penunjuk muka atau plat permukaan | Tidak, biasanya pemesinan muka |
Kelurusan adalah yang mudah: lukis garis melalui paksi aci. Jika garis itu melengkung, aci itu bengkok. Runout berbeza. Runout ialah apa yang dilihat oleh penunjuk dail apabila aci berputar. Tiub yang lurus sempurna dengan keratan bujur atau jurnal yang dimesin tidak berpusat akan menunjukkan runout. Begitu juga aci yang benar-benar bengkok. Itulah sebabnya menggunakan runout sebagai sinonim bagi kelurusan menimbulkan masalah.
Keovalan sering muncul sebagai dua lonjakan penunjuk setiap pusingan. Kesipian biasanya muncul sebagai satu kitaran licin, sama seperti bengkok, tetapi ia tidak akan hilang apabila anda meluruskan aci. Kerataan kebanyakannya masalah bebibir: muka pemasangan meleding, jadi pemasangan bergoyang walaupun garis pusat aci lurus.
Mengukur runout tanpa mengejar hantu
Mulakan dengan permukaan yang bersih. Karat, cat, kerak, kelim kimpalan dan kemek akibat pengendalian semuanya akan menggerakkan jarum. Jika anda mengukur pada permukaan tiub mentah, anda menambah bunyi permukaan kepada bacaan sebenar. Untuk aci prop, saya lebih suka mengukur pada jurnal galas yang dimesin atau lubang senter dahulu. Kemudian periksa badan secara berasingan jika lukisan memerlukannya.
Persediaan asas menggunakan senter atau blok V. Putar perlahan dengan tangan dan baca sapuan penuh. TIR ialah maks tolak min. Satu kitaran setiap pusingan biasanya menunjukkan bengkok atau kesipian. Dua kitaran mencadangkan keovalan. Corak berulang yang berubah dengan kedudukan paksi mungkin kekusutan setempat atau herotan kimpalan. Sentiasa pastikan sokongan bersih dan sepusat; senter yang haus akan memasukkan ralatnya sendiri.
Runout bukan kelurusan. Aci yang bengkok akan sentiasa menunjukkan runout, tetapi runout tidak semestinya bermakna aci itu bengkok.
Kesilapan biasa termasuk hujung penunjuk yang tidak berserenjang, tapak magnet yang bergeser, prabeban yang terlalu banyak, bahagian yang tidak duduk sepenuhnya, dan mengukur merentas alur kunci atau splin. Menggunakan jarak blok V yang sempit boleh menyebabkan aci panjang melendut dan mengubah bacaan. Juga, jauhkan tangan anda daripada bahagian itu cukup lama untuk suhu stabil. Aci yang menjadi panas secara tidak sekata boleh memberikan bacaan berbeza beberapa perseratus.
Penerimaan bukan satu nombor sejagat. Untuk aci prop automotif, banyak bengkel menggunakan 0.15–0.30 mm TIR pada diameter galas tengah, manakala aplikasi berkelajuan tinggi atau EV selalunya menuntut bawah 0.10 mm. Tetapi lukisan sentiasa menjadi penentu. Tanya ciri apa yang diukur, pada panjang berapa, dengan datum apa, dan toleransi TIR atau kelurusan apa yang terpakai.
Apabila pelurusan hidraulik masuk akal
Jika sisihan yang diukur didominasi oleh bengkok sebenar, dan bahagian itu berada dalam julat yang boleh dibetulkan, pelurusan hidraulik automatik boleh menjadi langkah pembetulan terkawal dan bukan pertaruhan. Kata kuncinya ialah terkawal. Anda tidak memalu aci sehingga ia kelihatan lurus. Anda mengukur titik tinggi, mengenakan tekanan titik, mengukur semula, dan ulangi.
Ini berkesan untuk aci pejal, tiub berdinding tebal, bar dan sesetengah profil. Bahagian berdinding nipis atau dikeraskan perlukan lebih berhati-hati; tekanan setempat yang terlalu banyak boleh menyebabkan ia retak atau kemek. Di sinilah pengesanan keretakan dan maklum balas penting. Pada peralatan kami, kitaran pelurusan memetakan bahagian, memilih kedudukan penekan, mengenakan beban, dan menyemak hasil secara automatik. Data pembetulan boleh disalurkan ke MES, jadi anda boleh menjejak TIR awal dan akhir setiap aci. Itu menjadikan pembetulan runout daripada tekaan pengendali kepada proses yang boleh diulang.
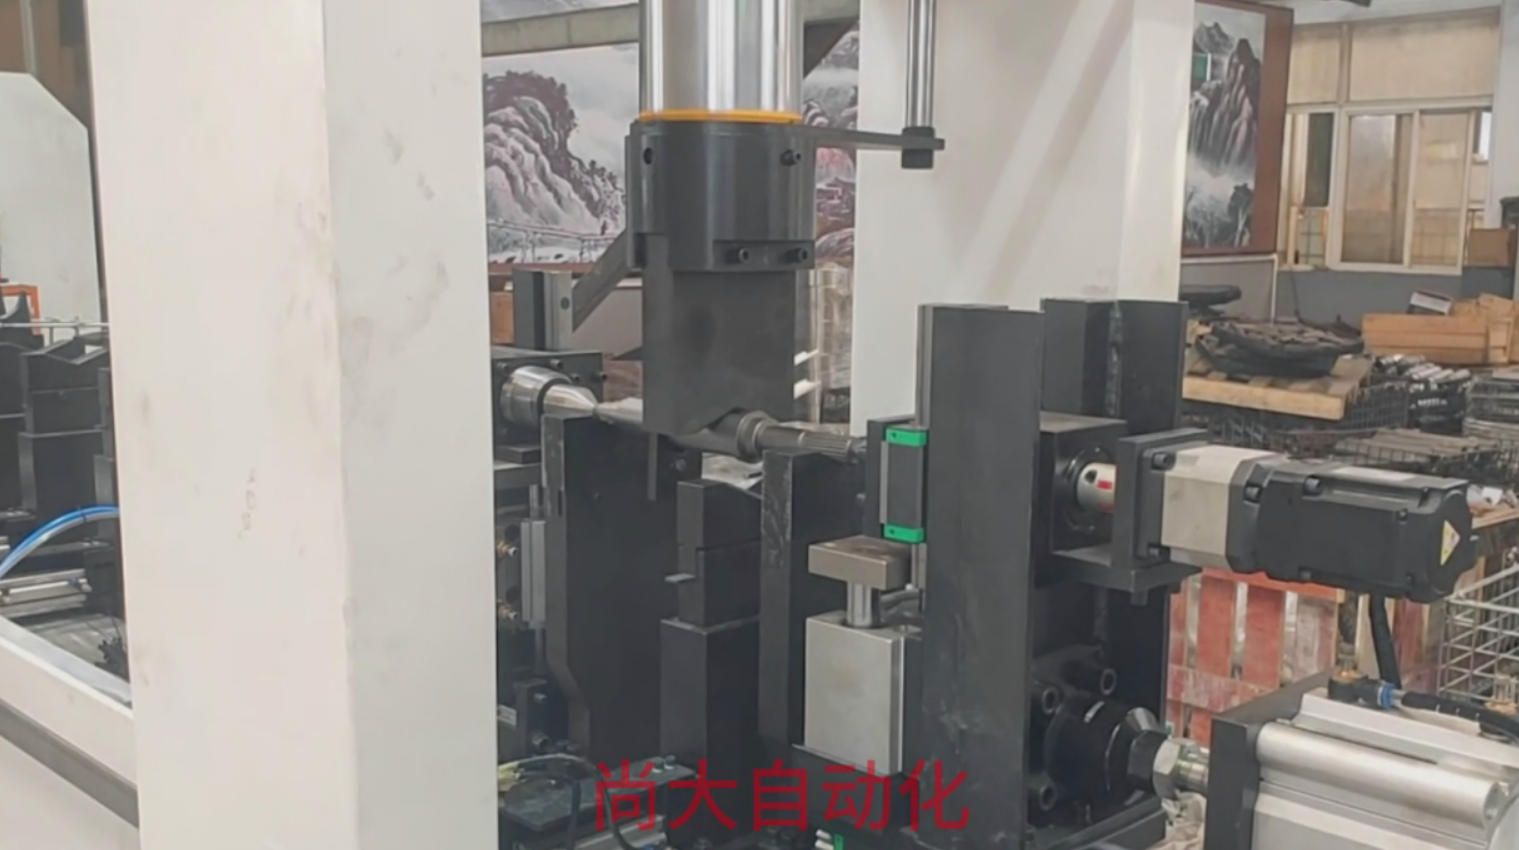
Pelurusan tekanan titik boleh mencapai ketepatan sekitar 0.01 mm pada bahagian yang sesuai, tanpa calar atau lekuk jika perkakasan dan daya betul. Seorang pengendali boleh menguruskan berbilang mesin kerana sistem mengendalikan pemuatan, pengukuran, pembetulan dan perakaman data. Itu penting apabila anda perlu membetulkan ratusan aci setiap syif, bukan hanya satu prototaip.
Tetapi pelurusan hidraulik bukan penyelesaian untuk keovalan, variasi ketebalan dinding, pemesinan tidak berpusat, atau bebibir yang meleding. Jika isyarat TIR kebanyakannya keovalan, anda akan menekan dan jarum hampir tidak berubah. Jika ia kesipian, pelurusan mungkin menggerakkan ciri yang salah. Itulah sebabnya kami sentiasa kembali kepada perkara yang sama: kenal pasti kecacatan sebelum anda memilih pembetulan.
Laluan terima-atau-betulkan yang lebih bersih
Apabila bacaan runout aci prop muncul di meja pemeriksaan, saya suka menjalankannya melalui senarai semak pendek:
- Adakah pengukuran bersih: sokongan, datum, kedudukan penunjuk, suhu?
- Adakah coraknya satu kitaran, dua kitaran, atau setempat?
- Adakah kecacatan itu bengkok, keovalan, kesipian, atau kerataan bebibir?
- Adakah TIR melebihi toleransi lukisan pada lokasi yang dinyatakan?
- Jika ia bengkok sebenar, adakah julat pembetulan sesuai untuk pelurusan hidraulik?
Jika jawapannya menunjuk kepada bengkok sebenar dalam julat yang boleh dibetulkan, pelurusan hidraulik automatik ialah cara yang boleh dipercayai untuk mengembalikan aci kepada toleransi tanpa sekerap. Jika data menunjuk ke tempat lain, pelurusan hanya akan membazirkan satu kitaran. Apabila masalah tidak jelas, kami biasanya mulakan dengan persediaan pengukuran. Kebanyakan runout misteri bukan aci misteri; ia definisi yang bercampur-campur.
Jika anda bergelut dengan had runout aci prop atau cuba menentukan sama ada pelurusan sesuai dengan proses anda, hubungi pasukan kami.