
Pengenalan: Masalah sebenar dengan paip 20 meter
Paip 20 meter kelihatan seperti benda kerja yang mudah sehingga anda perlu meluruskannya. Panjang itu sendiri menjadi masalah. Kedudukan sokongan, springback bahan, dan juga cara paip duduk antara penggelek boleh menghasilkan bacaan lenturan yang berbeza setiap kali anda mengalihkannya. Jika paip juga mempunyai permukaan licin dan ketepatan asal yang ketat, anda tidak boleh membetulkan kelurusan dengan merosakkan diameter luar.
Video di atas menunjukkan salah satu kerja ini dijalankan pada mesin meluruskan hidraulik automatik sepenuhnya Shangda. Paip itu panjangnya 20 m, diameter 200 mm, dan permukaannya licin. Saya ingin menerangkan apa yang berlaku di sebalik kitaran itu, terutamanya pemeriksaan berbilang titik dan kawalan tekanan, kerana kedua-dua perkara itulah yang menjadikan 0.27 mm mungkin.
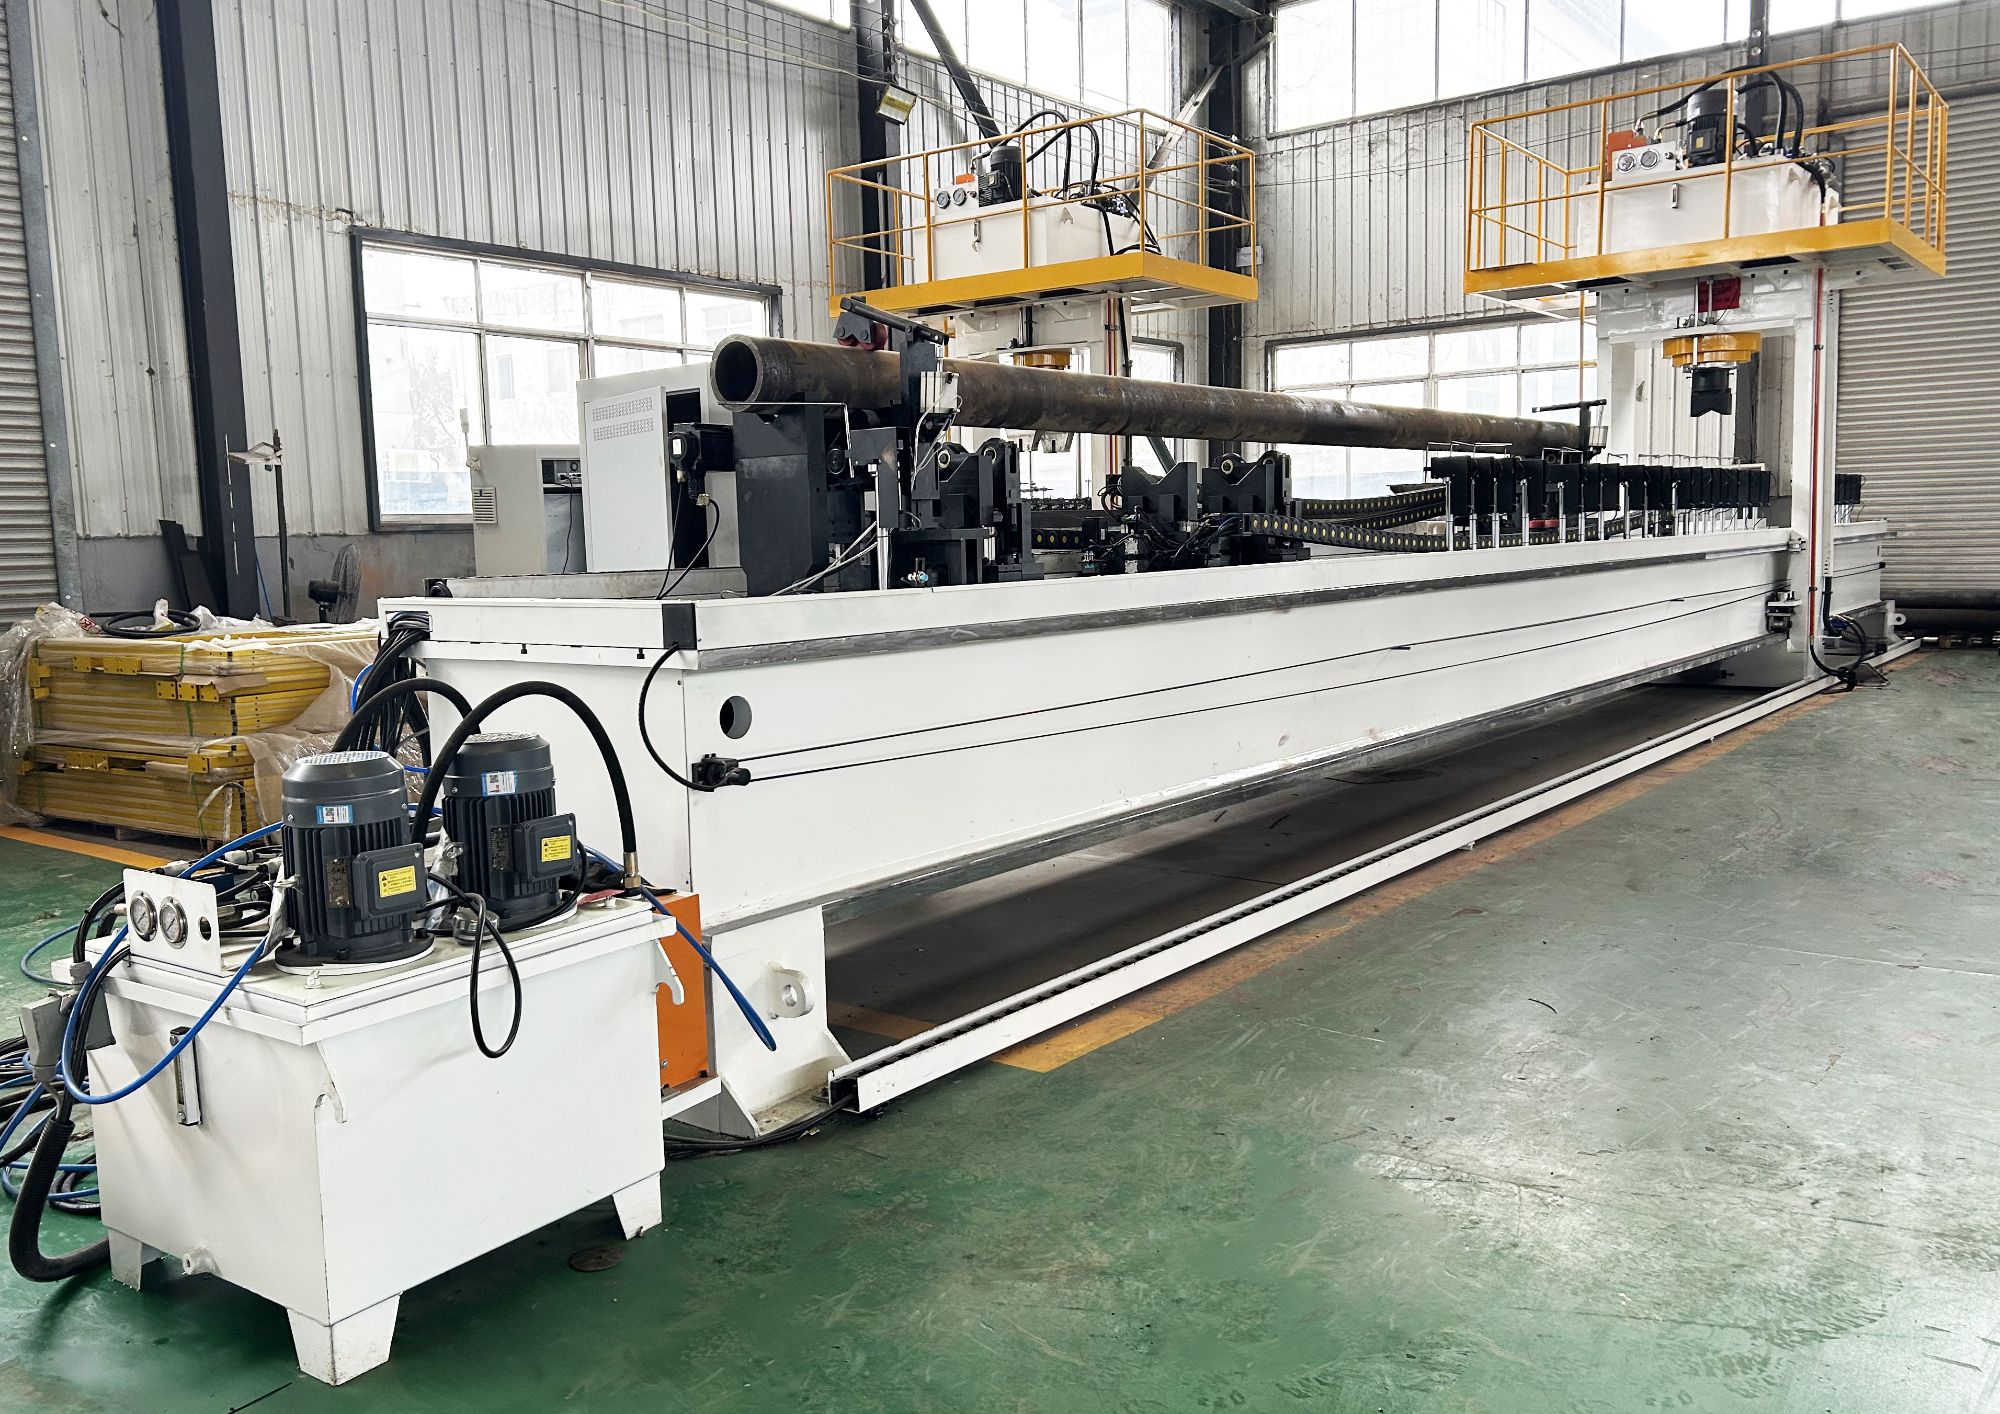
Mengapa paip 20 meter bukan sekadar batang yang lebih panjang
Pada batang pendek, seorang pengendali mahir selalunya boleh memeriksa runout pada dua atau tiga titik dan menekan titik tinggi. Pada paip 20 m, pendekatan itu gagal. Paip sepanjang ini boleh mempunyai berbilang puncak dan lembah setempat di sepanjang panjangnya. Jika anda menekan satu puncak, zon bersebelahan mungkin bergerak. Jika jarak sokongan tidak betul, mesin mengukur kendur dan bukan lenturan sebenar. Dan jika anda menekan terlalu kuat, anda memperkenalkan lenturan baharu dalam arah bertentangan.
Sebab itu sasaran kelurusan pada paip panjang perlu difahami sepanjang jumlah panjang. Dalam kes ini, paip pelanggan bermula dengan lenturan maksimum yang diukur sebanyak 0.915 mm. Itu bukan angka yang dramatik pada pandangan mata, tetapi sepanjang 20 m ia menimbulkan masalah fit-up dan runout di hiliran.
Nombor utama kerja ini: Panjang 20,000 mm, diameter luar 200 mm, permukaan licin, lenturan maksimum awal 0.915 mm, kelurusan akhir 0.27 mm.
Kelurusan sepanjang jarak tidak memaafkan
Kami menyebut kelurusan akhir 0.27 mm sebagai sisihan maksimum daripada garis lurus ideal sepanjang keseluruhan 20,000 mm. Untuk memberi gambaran, 0.27 mm kira-kira setebal tiga helai kertas salinan standard. Ia ketat, tetapi boleh dicapai apabila mesin tahu di mana hendak menekan dan berapa kuat.
Bagaimana kitaran pelurusan automatik sebenarnya berfungsi
Daripada seorang pengendali mengukur dengan mata dan menekan secara manual, mesin Shangda menjalankan laluan pengukuran terlebih dahulu. Paip diperiksa pada berbilang titik sepanjang panjangnya. Sistem membina profil lenturan dan mengenal pasti setiap lokasi yang perlu pembetulan, bersama arah dan jumlah pesongan. Seperti yang anda lihat dalam video, ini berlaku secara automatik sebelum sebarang penekanan bermula.
Pemeriksaan berbilang titik sebelum penekanan pertama
Data pemeriksaan awal daripada kerja ini menunjukkan lenturan maksimum 0.915 mm. Sistem tidak hanya memberi tumpuan pada satu puncak itu. Ia memetakan keseluruhan paip untuk mencari lenturan sekunder yang lebih kecil yang akan menjadi masalah utama selepas pembetulan pertama. Itu penting kerana pelurusan ialah proses berjujukan. Jika anda hanya membetulkan lendutan terbesar dan mengabaikan yang lain, kelurusan akhir selepas springback mungkin masih di luar toleransi.
Tekanan yang dikira komputer dan sentuhan fleksibel
Sebaik sahaja peta lenturan dibina, sistem kawalan mengira daya penekan untuk setiap titik pembetulan. Ia tidak menggunakan daya yang sama di semua tempat. Tekanan yang diperlukan bergantung pada lenturan setempat, keratan rentas, kekakuan bahan, dan cara paip disokong. Ram hidraulik kemudian menggunakan daya yang dikira itu melalui kepala penekan fleksibel. Oleh sebab permukaan paip licin dan pada asalnya berketepatan tinggi, beban titik tegar boleh meninggalkan kesan dengan mudah. Kepala fleksibel menyebarkan tekanan sentuhan, jadi paip dibetulkan tanpa calar atau lekuk.
Di sinilah banyak kerja pelurusan paip panjang menjadi silap. Walaupun kelurusan akhir boleh diterima, kerosakan permukaan boleh menyebabkan bahagian ditolak. Matlamatnya adalah untuk membetulkan geometri dan membiarkan permukaan seperti asal.
Hasilnya: 0.27 mm merentas 20 meter
Selepas kitaran automatik, kelurusan yang diukur menurun kepada 0.27 mm. Itu ialah sisihan maksimum sisa merentas keseluruhan 20 m. Dua rajah di bawah menunjukkan data pemeriksaan sebelum dan selepas daripada kerja itu.
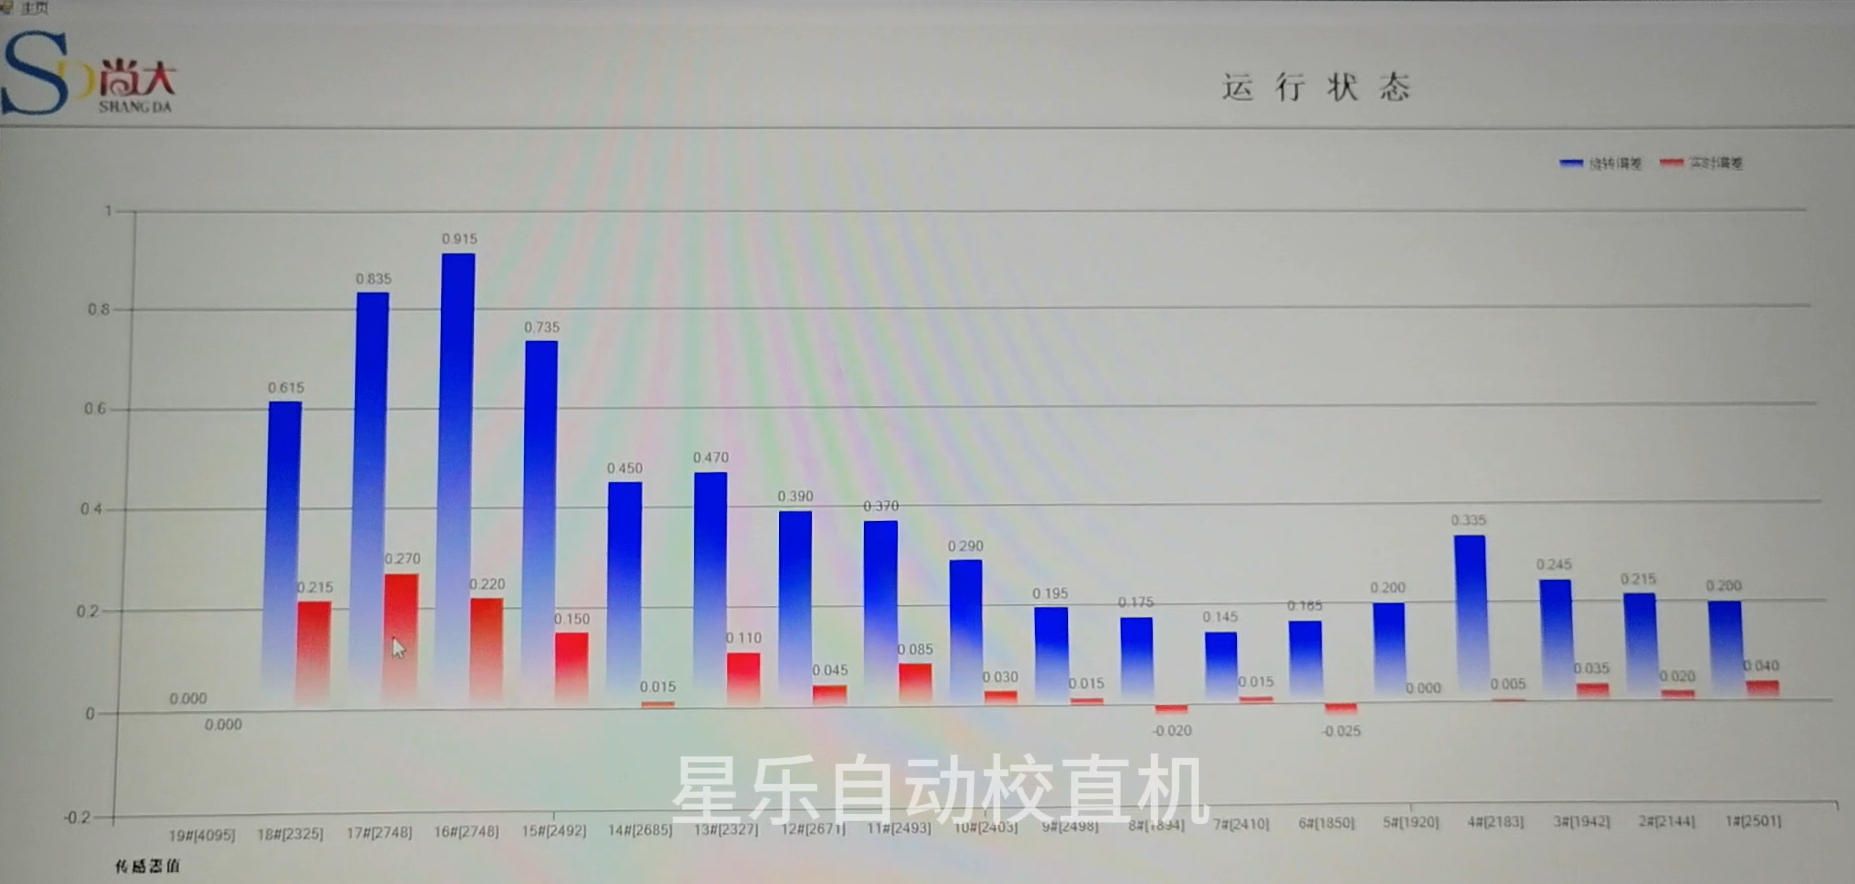
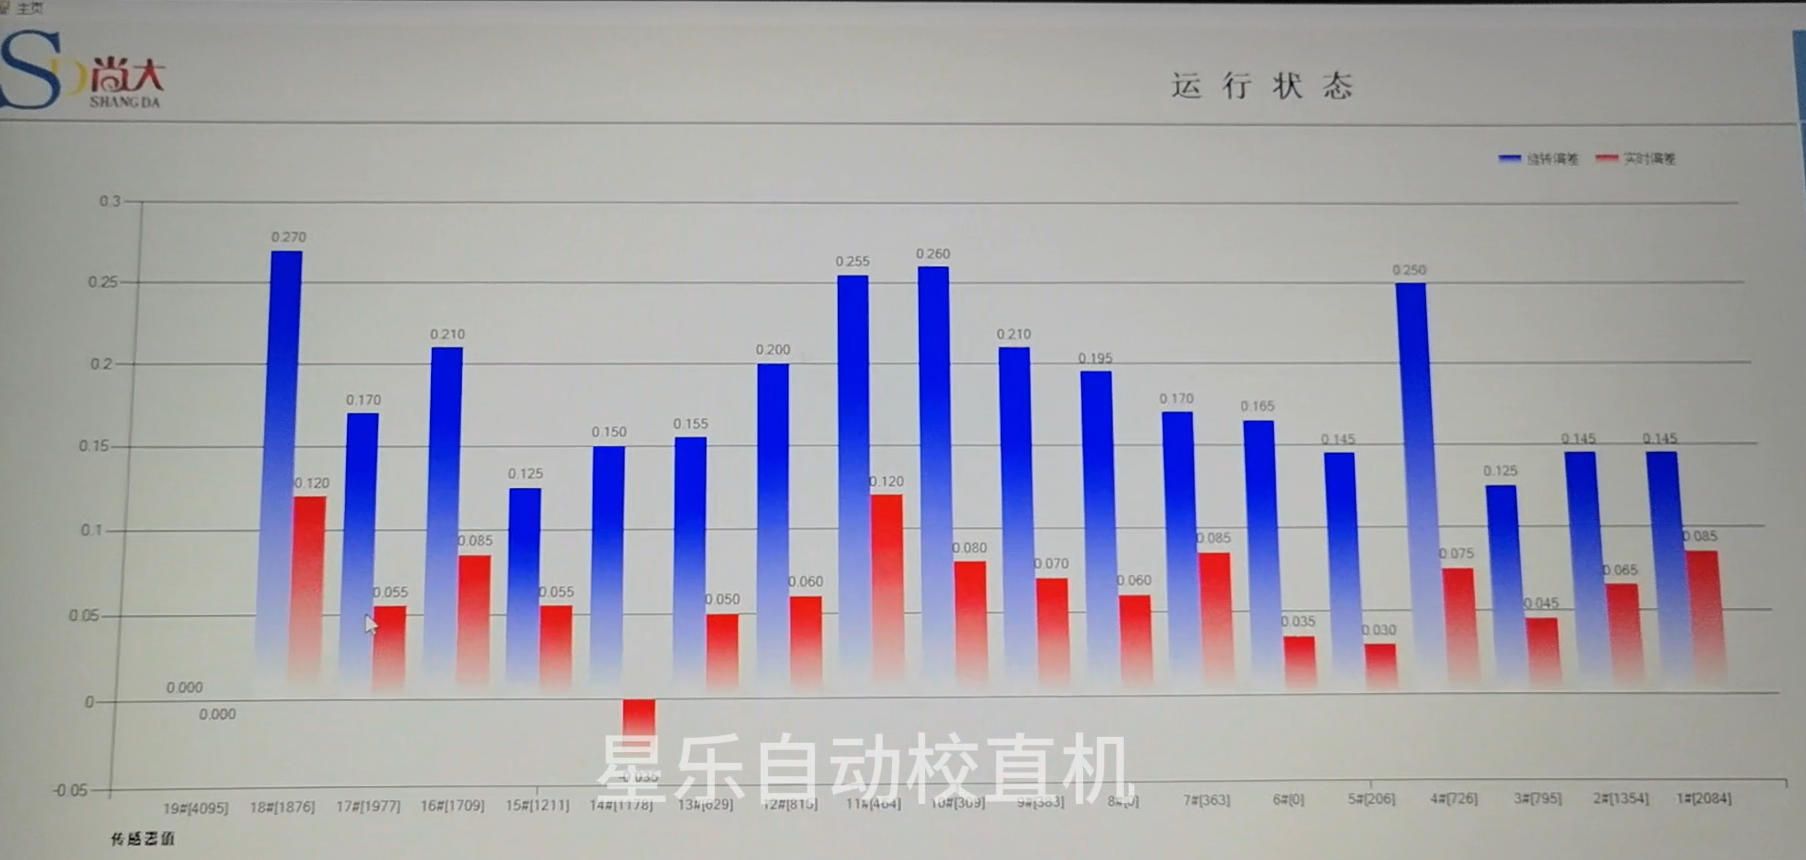
Perhatikan perubahannya. Lenturan maksimum awal 0.915 mm dikurangkan kepada 0.27 mm. Lebih penting lagi, permukaan kekal bersih. Tiada kesan calar daripada sentuhan, dan tiada lekuk daripada kepala penekan. Bagi paip licin berketepatan tinggi, itu sama pentingnya dengan angka kelurusan.
Apa yang perlu diperiksa sebelum memetik harga kerja paip yang serupa
Jika anda berurusan dengan paip panjang, aci, atau profil, beberapa butiran penting sebelum anda memilih proses pelurusan. Pertama, ketahui lenturan maksimum sebenar sepanjang keseluruhan panjang, bukan hanya pada titik setempat yang paling teruk. Kedua, sahkan keadaan permukaan dan sama ada kesan dibenarkan. Ketiga, tanya bagaimana bahagian itu akan disokong semasa pengukuran. Bahagian panjang memerlukan sokongan yang betul, jika tidak bacaan kelurusan akan merangkumi kendur. Keempat, periksa sama ada mesin boleh mengukur dan menekan dalam kitaran yang sama, atau sama ada bahagian itu perlu dipindahkan dan dipasang semula. Setiap pemindahan menambah peluang profil lenturan berubah.
Dalam kes ini, benda kerja itu panjangnya 20 m, diameter 200 mm, dengan permukaan licin. Lenturan maksimum awal ialah 0.915 mm. Mesin menggunakan pemeriksaan berbilang titik untuk memetakan lenturan, tekanan yang dikira komputer untuk membetulkannya, dan kepala penekan fleksibel untuk melindungi permukaan. Hasil akhir ialah 0.27 mm.
Kesimpulan
Kerja pelurusan paip 20 m sebenarnya masalah pemeriksaan yang menyamar sebagai masalah penekanan. Jika anda mengukur cukup titik dan mengawal daya dengan betul, anda boleh membetulkan bahagian panjang tanpa kerosakan permukaan dan mencapai sasaran kelurusan yang ketat. Jika anda cuba melakukannya secara manual dengan beberapa tolok dail dan mesin penekan besar, panjang itu akan melawan anda.
Jika anda mempunyai komponen serupa yang ditolak kerana kelurusan, hantarkan kepada kami lukisan dan runout semasa atau data pemeriksaan. Kami boleh membantu anda menentukan sama ada proses ini sesuai untuk bahagian anda. Hubungi kami di sini untuk memulakan perbincangan itu. Dan jika anda belum menonton video di atas, adalah berbaloi untuk melihat kitaran pemeriksaan dan penekanan automatik dalam tindakan.