
Masalah dengan paip panjang berdiameter besar
Meluruskan paip keluli 12 m × 400 mm tidak sama seperti membetulkan aci pendek. Paip itu berat, lengkokannya jarang berupa satu arka yang bersih, dan permukaannya biasanya membawa lapisan kerak oksida daripada rawatan haba atau penggulingan. Gabungan itu menuntut lebih daripada tonase mentah. Ia memerlukan penekan 630 t yang mengukur di pelbagai tempat, mengambil kira kerak, dan mengenakan daya tanpa meninggalkan kesan pada bahan. Video di atas menunjukkan kitaran pembetulan pada bahan kerja ini. Inilah yang berlaku di sebalik kitaran tersebut.
Petakan seluruh paip sebelum menekan
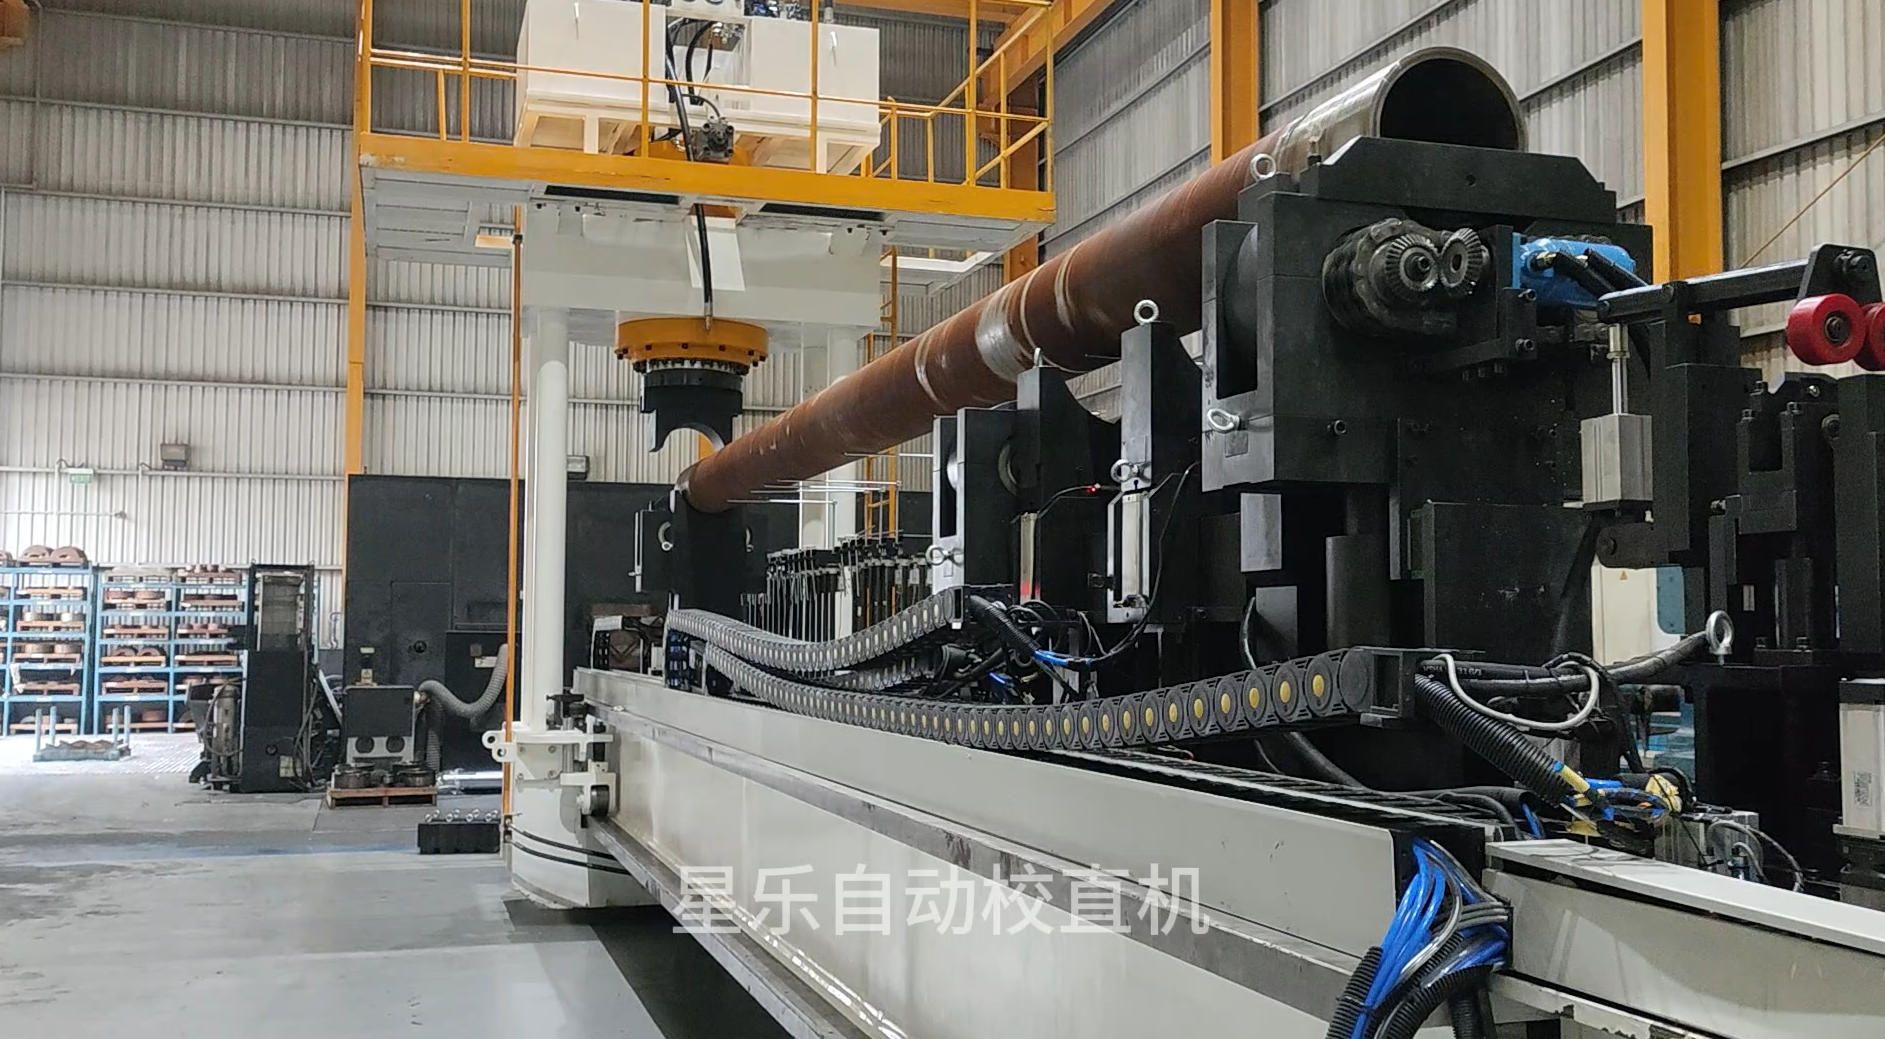
Pada paip 12 m, satu pemeriksaan titik tinggi tidak mencukupi. Anda mungkin mempunyai satu lengkokan pada 4 m, satu lagi terbalik pada 9 m, dan lenting balik yang berubah selepas hentaman pertama. Penekan menggunakan pengesanan berbilang titik sepanjang keseluruhan panjang untuk membina profil larian, kemudian memilih tempat untuk menekan. Kerak oksida menjadikannya lebih sukar: kekasaran dan kepingan longgar mencipta puncak palsu. Jika sistem mempercayai setiap lonjakan permukaan, ia menekan di tempat yang salah. Imej pemeriksaan di bawah menunjukkan keadaan permukaan seperti diterima sebelum pelurusan.
Kesan kerak terhadap bacaan
Ketebalan kerak berbeza-beza. Sesetengah tempat padat, yang lain tertanggal di bawah prob. Sistem kawalan perlu mengambil sampel titik yang cukup dan menolak pencilan supaya ia melihat pusat paip sebenar, bukan keraknya. Itulah sebabnya pengesanan berbilang titik dan penapisan lebih penting pada paip 400 mm yang dirawat haba berbanding stok aci yang bersih.
Kepala fleksibel, pembetulan tekanan titik
Dengan 630 t tersedia, anda tidak mahu acuan tegar sepanjang penuh memaksa seluruh paip. Penekan menggunakan kepala fleksibel yang menjajar kepada permukaan setempat, kemudian menggunakan pelurusan tekanan titik pada titik tinggi yang diukur. Hasilnya: daya pergi ke tempat larian berada, permukaan sekeliling tidak diperah, dan kerak oksida tidak ditekan ke dalam logam sebagai calar atau lekukan.
Apa yang ditunjukkan oleh angka
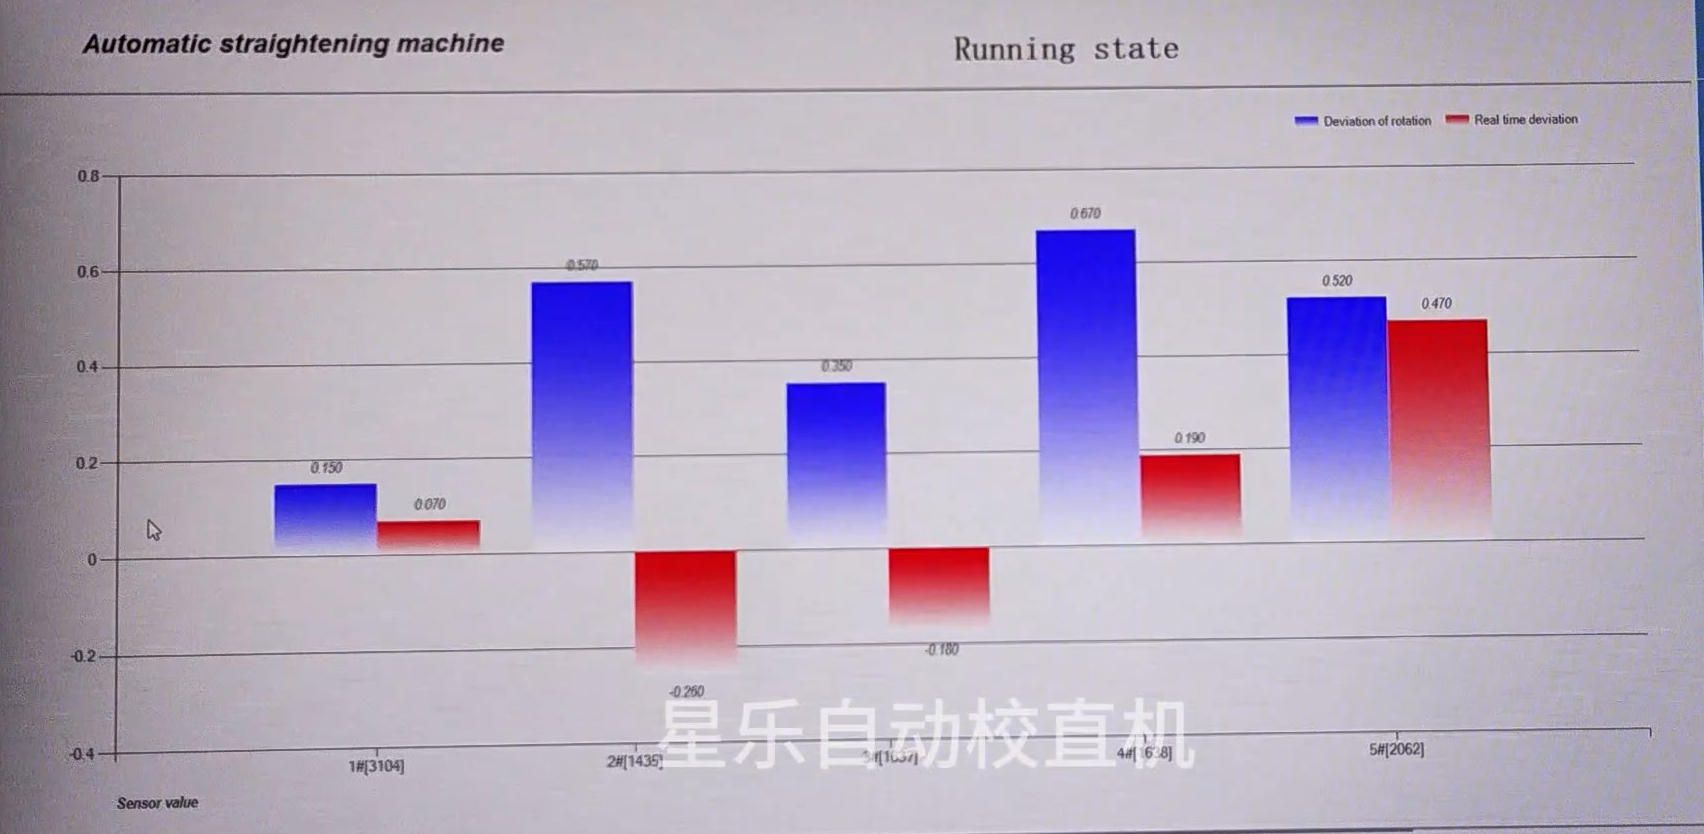
Pada bahagian 12 m × 400 mm ini, kelurusan akhir selepas pembetulan turun kepada 0.67 mm sepanjang keseluruhan panjang. Kawalan penekan direka untuk ketepatan sehingga 0.01 mm, tetapi angka minimum sebenar dengan kerak dan variasi bahan ialah apa yang anda lihat di sini.
Berbanding pelurusan manual, kitaran automatik penuh adalah kira-kira 3–5× lebih pantas dan seorang pengendali boleh menguruskan beberapa mesin.
Pengajaran praktikal
Jika anda bekerja dengan paip panjang berdiameter besar yang tiba dengan kerak, logiknya mudah: pilih saiz penekan untuk beban, ukur seluruh paip, dan gunakan kepala tekanan titik yang fleksibel daripada acuan tegar sepanjang penuh. Gabungan itu melindungi kualiti permukaan dan memberikan hasil yang boleh diulang. Tonton video di atas untuk melihat kitaran itu sekali lagi. Jika anda ingin menyemak toleransi atau merancang barisan pengeluaran, hubungi kami di Shangda.